Měření axiálního házení určuje rozdíl mezi největší a nejmenší axiální vzdáleností sledovaného bodu nebo čelní plochy při různých úhlových polohách rotující součásti. U ložiska se axiální házení vnitřního kroužku stanovuje jako rozdíl mezi největší a nejmenší axiální vzdáleností mezi základním čelem vnitřního kroužku a pevným bodem vztaženým k vnějšímu kroužku.
U radiálního kuličkového ložiska s drážkou se měření provádí v radiální vzdálenosti od osy vnitřního kroužku rovnající se polovině stykového průměru oběžné dráhy vnitřního kroužku při různých úhlových polohách vnitřního kroužku. Pro měření platí, že všechny kuličky musí být ve styku s oběžnými drahami vnitřního a vnějšího kroužku.
Co axiální házení vyjadřuje
Axiální házení popisuje, do jaké míry se čelní plocha nebo referenční bod součásti při otáčení odchyluje od ideální roviny kolmé k ose otáčení. Nejde tedy pouze o okamžitou polohu jednoho bodu, ale o rozsah změny naměřené hodnoty během celé kontrolované otáčky nebo během stanovených úhlových poloh.
V technické praxi se axiální házení posuzuje společně s radiálním házením, axiálním posuvem, vůlí a případnými deformacemi. Výroba pohonů diskových jednotek musí splňovat nejpřísnější požadavky na mechanickou přesnost. Pro zajištění dokonalé funkčnosti diskových jednotek jsou pohony měřeny a vyhodnocovány z hlediska průměru, rovnoměrného chodu a pohybu v rovině.
Rozdíl mezi axiálním a radiálním házením
Radiální házení se týká změny vzdálenosti povrchu od osy otáčení ve směru kolmém k této ose. Axiální házení se týká změny polohy ve směru osy otáčení a nejčastěji se sleduje na čelní ploše, nosném kruhu, přírubě, kotouči nebo referenčním čele ložiskového kroužku.
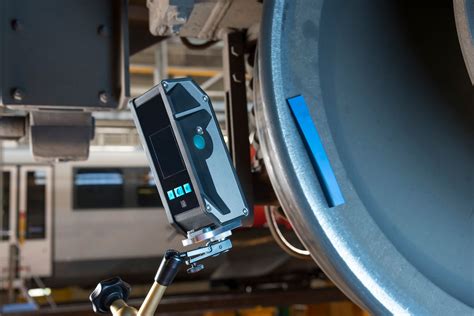
U rotačních zařízení mohou oba druhy házení vznikat současně. K zajištění požadovaného chodu rotační pece (bubnu) je nezbytný přijatelný stav povrchů pracovních ploch nosných kruhů, radiálních kladek a také ložisek kladek. Touto částí inspekce zjišťujeme:
- Rozměry nosných kruhů a radiálních kladek
- Vzájemné axiální pozice nosných kruhů a radiálních kladek
- Průsvity
- Míru opotřebení pracovních ploch kruhů a kladek
- Axiální házení nosných kruhů
- Stav uložení nosných kruhů, podložek atd.
- Stav ložisek radiálních kladek - hřídel, pánev, mazání, teploty, chlazení atd.
Měření axiálního házení ložiska
Sia < radiální kuličkové ložisko s drážkou> rozdíl největší a nejmenší axiální vzdálenosti mezi základním čelem vnitřního kroužku a vzájemným pevným bodem na vnějším kroužku v radiální vzdálenosti od osy vnitřního kroužku rovnající se polovině stykového průměru oběžné dráhy vnitřního kroužku při různých úhlových polohách vnitřního kroužku.
POZNÁMKA Pro měření platí, že všechny kuličky musí být ve styku s oběžnými drahami vnitřního a vnějšího kroužku. Axiální házení se proto neměří na náhodně ustaveném nebo volně položeném ložisku, protože poloha valivých těles a kroužků by mohla ovlivnit výsledek.
Podmínky platného měření
- Ložisko musí být správně ustavené vůči měřicí ose.
- Referenční čelo vnitřního kroužku musí být čisté a bez otřepů.
- Všechny kuličky musí být ve styku s oběžnými drahami vnitřního a vnějšího kroužku.
- Měřicí bod musí být umístěn v předepsané radiální vzdálenosti.
- Vnější kroužek nebo jiný referenční prvek musí zůstat v pevné poloze.
- Vnitřní kroužek musí být při měření uveden do různých úhlových poloh.
- Měřicí systém nesmí svou kontaktní silou měřenou součást deformovat nebo posouvat.
Postup měření
Před měřením se zkontroluje stav ložiska, čistota referenčních ploch a správné usazení kroužků. Vnější kroužek se ustaví jako pevný prvek a snímač nebo dotyk měřidla se nastaví proti základnímu čelu vnitřního kroužku.
Vnitřní kroužek se následně nastavuje do různých úhlových poloh, případně se plynule otáčí. V každé poloze se zaznamenává axiální vzdálenost mezi základním čelem vnitřního kroužku a pevným bodem vztaženým k vnějšímu kroužku. Výsledné axiální házení je rozdíl mezi největší a nejmenší zaznamenanou hodnotou.
| Prvek měření | Význam |
|---|---|
| Základní čelo vnitřního kroužku | Referenční plocha, jejíž axiální poloha se sleduje |
| Pevný bod na vnějším kroužku | Stabilní vztažný bod pro porovnání vzdálenosti |
| Úhlové polohy vnitřního kroužku | Polohy, ve kterých se zjišťuje změna axiální vzdálenosti |
| Největší a nejmenší hodnota | Hodnoty potřebné pro stanovení axiálního házení |
Volba měřicího principu
Při měření šířky se berou v úvahu různé měřící principy v závislosti na velikosti objektu. U velkých předmětů, jako je pásový materiál nebo obaly, jsou měřená data ze dvou snímačů obvykle počítána společně. Optické metody, jako jsou například Thru-Beam laserové mikrometry, laserové senzory nebo vířivé a kapacitní senzory, jsou vhodné pro tento účel.
V případě kovových předmětů se používají optické laserové snímače nebo snímače fungující na principu vířivých proudů. Obzvláště vhodné v těchto případech jsou bezkontaktní snímače Micro-Epsilon s vysokými limitními frekvencemi.
Dotykové měření
Dotykové měřidlo může být vhodné tam, kde je součást dostatečně tuhá, měřený povrch je přístupný a kontaktní síla neovlivní výsledek. U citlivých, rychle rotujících nebo velmi přesných součástí však může kontakt způsobit přídavné zatížení, posunutí nebo opotřebení měřicího hrotu.
Bezkontaktní optické měření
Laserové snímače umožňují měřit polohu bez mechanického kontaktu s povrchem. Laserový triangulační snímač vzdálenosti a polohy řady optoNCDT 2300 měří a monitoruje výrobní proces. To klade vysoké nároky na měřicí systém: prach, třísky a lesklý cílový povrch nesmí ovlivňovat přesnost měření.
Deformované lodní šrouby jsou pomocí speciálních strojů ohýbány zpět do svého původního tvaru. Aktuální tvar lodního šroubu je měřen a zadokumentován laserovým snímačem řady optoNCDT 1700. Díky funkci rychlé kompenzace povrchu objektu v reálném čase (RTSC) dokáže laserový snímač velmi dobře měřit lesklý povrch šroubu.
Vířivé proudy
Vířivé snímače jsou vhodné zejména pro kovové součásti a pro prostředí, ve kterém je důležitá bezkontaktní kontrola polohy. Systém funguje na principu vířivých proudů, nepodléhá opotřebování a nemá vliv na funkčnost komutátoru.
K měření axiálního pohybu a vůle hřídelů pod vodou slouží upravený snímač fungující na principu vířivých proudů a vybavený tlakově odolným pouzdrem, který vychází ze standardního typu U3. Použití potenciometrů se zobrazenými parametry nastavení zajišťuje snadné a rychlé přizpůsobení snímače různým materiálům hřídele (feromagnetickým nebo neferomagnetickým).
Rozlišení axiálního házení a axiálního pohybu
Axiální házení je periodická změna polohy součásti související s její rotací, například odchylka čelní plochy od ideální roviny. Axiální pohyb nebo axiální posuv naproti tomu označuje změnu polohy hřídele či jiného prvku v osovém směru, která může být způsobena vůlí, tepelnou roztažností, zatížením nebo vibracemi.
Prvními známkami potenciálních funkčních poruch jsou zvýšená radiální vůle hřídelí nebo axiální posuv způsobený tepelnou roztažností. Měřením axiálního pohybu a vůle hřídele lze zkrátit prostoje systému a minimalizovat náklady na opravy.
Funkční bezpečnost systémů zvláštního hospodářského významu často závisí na dokonalém provozu pomocných zařízení (např. čerpadel). Při diagnostice je proto nutné rozlišit, zda naměřená změna vzniká geometrickým házením při otáčení, trvalým posunutím hřídele, vůlí v uložení nebo kombinací těchto jevů.
Vliv vibrací a dynamiky
Vibrace mají v procesu výroby velký vliv a dochází k nim všude, kde jsou výrobky v pohybu. V mnoha případech jsou vibrace považovány za rušivý jev, který nesmí překročit stanovené limity amplitudy nebo frekvence.
Pro spolehlivou interpretaci měření axiálního házení je důležité odlišit skutečnou geometrickou odchylku od kmitání měřené součásti nebo měřicího přípravku. Při vysokých otáčkách se proto uplatňuje rychlý snímací systém s odpovídající limitní frekvencí.
K měření výrobních tolerancí v rozsahu < 5 μm se za jmenovité rychlosti používá rychlý systém capaNCDT s vysokým rozlišením. Toto měření vyžaduje nasazení dvou snímačů s měřicím rozsahem 50 μm, které jsou přizpůsobeny geometrii příruby.
Bezkontaktní měření pohybu reléových kontaktů umožňuje vyhodnotit přesné načasování konkrétních parametrů, jako např. prodlevy při přitažení, vůli kotvy, posuv kotvy, odskok kotvy, posuv kontaktu, finální polohu kontaktu a odskok kontaktu. Charakteristiky relé nesmí být měřicím zařízením v žádném případě narušeny.
Příklady průmyslového využití
Pohony diskových jednotek
Pro zajištění dokonalé funkčnosti diskových jednotek jsou pohony měřeny a vyhodnocovány z hlediska průměru, rovnoměrného chodu a pohybu v rovině. K měření výrobních tolerancí v rozsahu < 5 μm se za jmenovité rychlosti používá rychlý systém capaNCDT s vysokým rozlišením.
Toto měření vyžaduje nasazení dvou snímačů s měřicím rozsahem 50 μm, které jsou přizpůsobeny geometrii příruby. Současné sledování více parametrů umožňuje posoudit, zda odchylka souvisí s průměrem, radiálním házením, axiálním házením nebo pohybem v rovině.
Nosné kruhy rotačních pecí
K zajištění požadovaného chodu rotační pece (bubnu) je nezbytný přijatelný stav povrchů pracovních ploch nosných kruhů, radiálních kladek a také ložisek kladek. Axiální házení nosných kruhů patří mezi parametry, které se při této části inspekce zjišťují.
Spolu s axiálním házením se kontrolují rozměry nosných kruhů a radiálních kladek, vzájemné axiální pozice nosných kruhů a radiálních kladek, průsvity a míra opotřebení pracovních ploch kruhů a kladek. Výsledek je nutné posuzovat také ve vztahu ke stavu uložení nosných kruhů, podložek a ložisek radiálních kladek.
Nožový kotouč
Při výrobě dýhovaných pásů z jemného dřeva určuje přesnost nožového kotouče kvalitu konečného produktu. Dýhované pásy kladou vysoké nároky na rozměrovou přesnost.
Tloušťka proužku musí být menší než 1 mm s tolerancí pouze v rozsahu mikrometrů. V zásadě nesmí dojít k nadměrné tloušťce nebo v opačném případě nedostatečné tloušťce. Za účelem splnění kvalitativních kritérií je jednoznačné měření házivosti nožového kotouče.
Kotouč má průměr 3200 mm a je vybaven 24 noži. Rychlost je 180 až 210 ot / min. Laserový triangulační snímač vzdálenosti a polohy řady optoNCDT 2300 měří a monitoruje výrobní proces.
Komutátory elektrických motorů
Při bezkontaktním monitorování mechanického stavu komutátoru v elektrických stejnosměrných motorech nebo generátorech nabízí systém eddyNCDT celou řadu výhod. Systém funguje na principu vířivých proudů, nepodléhá opotřebování a nemá vliv na funkčnost komutátoru.
Bezkontaktní princip je důležitý tam, kde by dotyk měřicího prvku mohl ovlivnit otáčení, povrch komutátoru nebo samotnou funkci elektrického stroje. Naměřená změna polohy může upozornit na mechanické nepravidelnosti, které se projeví během otáčení.
Supravodivé magnety
Nejdůležitějším uplatněním supravodivých permanentních magnetů jsou supravodivá magnetická ložiska. K měření radiálního házení těchto magnetických ložisek se v evakuovaném a chlazeném prostředí používají snímače U1 fungující na principu vířivých proudů se speciální teplotní kompenzací pro teploty -196 °C a 20 °C.
Tento příklad ukazuje, že při posuzování geometrické přesnosti je nutné zohlednit také provozní prostředí. Teplota, vakuum a materiál měřené součásti ovlivňují volbu snímače, jeho mechanické provedení i způsob kompenzace.
Hřídele pod vodou
Prvními známkami potenciálních funkčních poruch jsou zvýšená radiální vůle hřídelí nebo axiální posuv způsobený tepelnou roztažností. Měřením axiálního pohybu a vůle hřídele lze zkrátit prostoje systému a minimalizovat náklady na opravy.
K měření pod vodou slouží upravený snímač fungující na principu vířivých proudů a vybavený tlakově odolným pouzdrem, který vychází ze standardního typu U3. Snímač musí pracovat bez přímého kontaktu a současně zachovat stabilní měřicí vlastnosti v prostředí s tlakem a vodou.
Kontrola měřicí sestavy
Přesnost výsledku nezávisí pouze na rozlišení snímače. Do měření vstupuje také ustavení součásti, přesnost otáčení, tuhost přípravku, čistota referenčních ploch, teplota, vibrace a způsob záznamu hodnot.
- Ověřte, že osa měřené součásti odpovídá ose měřicího systému.
- Zkontrolujte, zda je referenční plocha čistá a bez mechanického poškození.
- Zajistěte pevnou polohu referenčního kroužku nebo základny.
- Prověřte, zda měřicí síla nezpůsobuje posunutí součásti.
- U rotujících dílů nastavte vhodnou rychlost měření.
- Odlište geometrické házení od vibrací a axiální vůle.
- Zohledněte teplotu a materiál měřené součásti.
- U ložisek zajistěte kontakt všech kuliček s oběžnými drahami vnitřního a vnějšího kroužku.
- Zaznamenejte největší a nejmenší hodnotu ve sledovaném rozsahu.
Vyhodnocení výsledku
Naměřené axiální házení se vyjadřuje jako rozdíl největší a nejmenší axiální vzdálenosti. Samotná hodnota musí být vždy posuzována podle funkce součásti, její geometrie, rychlosti otáčení, zatížení a požadované přesnosti.
U ložisek je důležité, aby se hodnocení neopíralo pouze o jeden náhodně zvolený bod. Referenční čelo vnitřního kroužku se sleduje vůči pevnému bodu na vnějším kroužku při různých úhlových polohách vnitřního kroužku a v předepsané radiální vzdálenosti.
U velkých rotačních součástí se vyhodnocení často kombinuje s kontrolou rozměrů, opotřebení pracovních ploch, vzájemných axiálních pozic, radiálního házení a stavu ložisek. U dynamických aplikací je vhodné sledovat také amplitudu, frekvenci a časový průběh pohybu.